


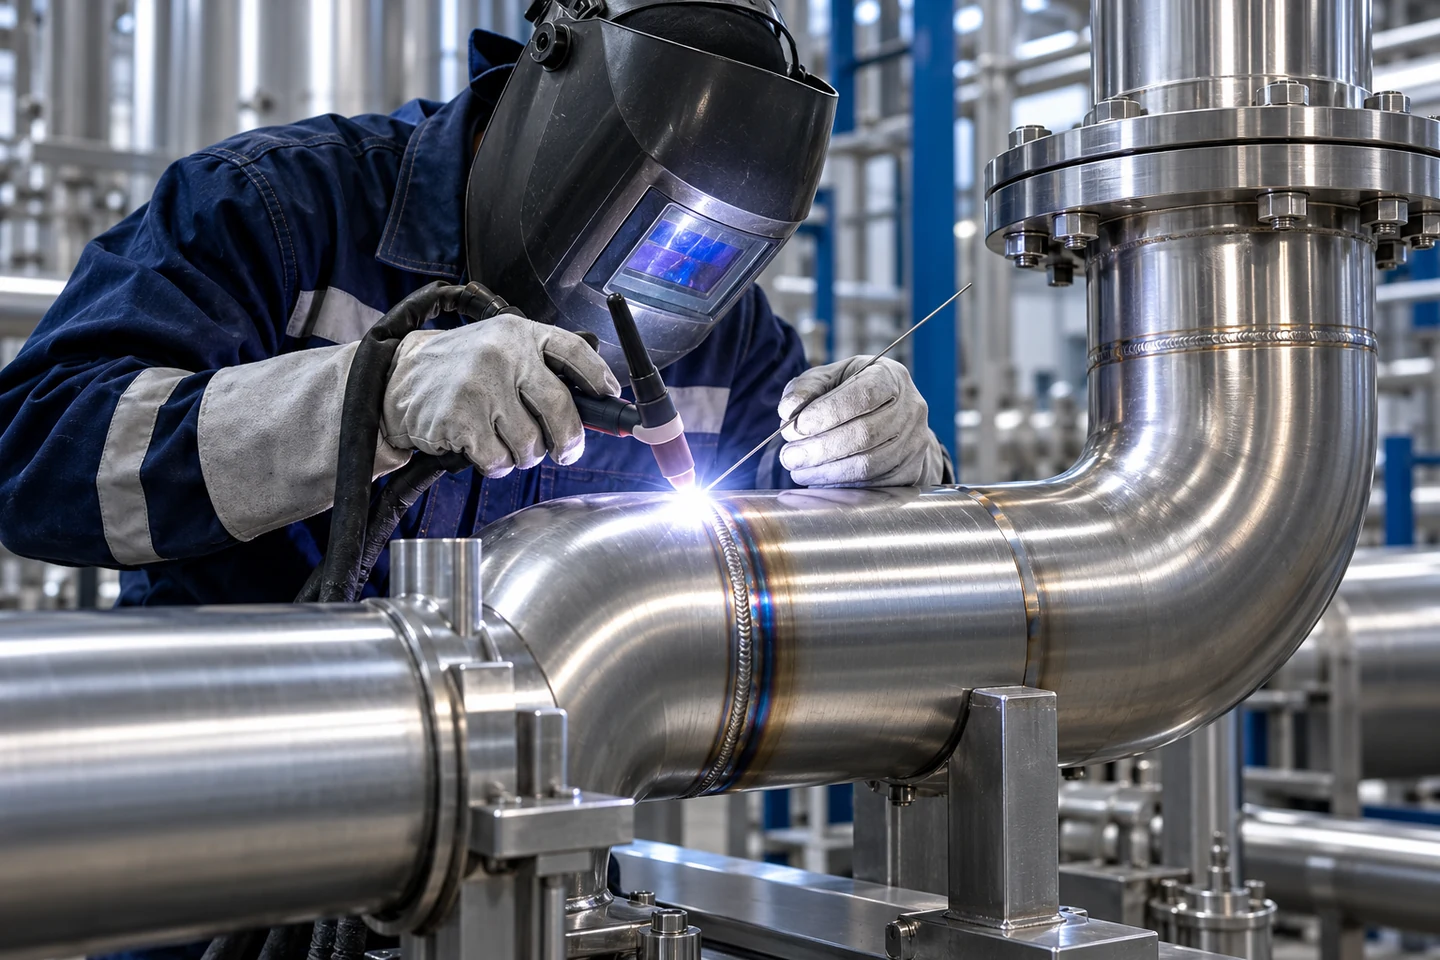
Paslanmaz kaynak planında kalite, birleşim, dolgu malzemesi ve son yüzeyin önemini öğrenin. Üretim ve kabul gereksinimlerini birlikte değerlendirin.
Kaynak kararı malzeme seçimini etkiler
Paslanmaz parça tasarlanırken kaynak gereksinimi başlangıçta açıklanmalıdır. Birleşim yeri, kesit kalınlığı ve çalışma ortamı kalite değerlendirmesinin parçalarıdır. Kaynak yapılmayacak bir levha ile kaynaklı bir tankın talepleri farklı olabilir. Düşük karbonlu seçenekler de gerekli şartlar kapsamında ele alınır.
Ancak kalite adını değiştirmek bütün kaynak sorunlarını tek başına çözmez. Uygun yöntem, dolgu malzemesi ve doğrulanmış prosedür gerekir. Üretim sırası ve son kontrol planı bitmiş parçanın ölçüsünü ve yüzeyini etkiler. Malzeme satın alımı, imalat planıyla aynı teknik dili kullanmalıdır.
Birleşim geometrisini ve erişimi düşünün
Kaynak bölgesine erişim, uç hazırlığı ve parça bağlama düzeni uygulamayı etkiler. Birleşim temizlenmesi zor bir aralık oluşturuyorsa servis koşulları da değişebilir. Kaynağın yalnızca parçaları bir arada tutması değil, kullanım gereksinimlerini karşılaması gerekir. Teknik çizimde kritik detaylar açıklanmalıdır.
Boru hattında iç ve dış yüzey gereksinimleri farklı olabilir. Temiz proses uygulamalarında birleşim ve drenaj önemlidir. Görünür mimari parçadaysa son yüzey görünümü ayrıca düşünülür. Aynı kaynak yaklaşımı bütün bu ihtiyaçlara aynı sonucu vermez. Uygulama ve kabul ölçütleri birlikte belirlenir.
Yöntem ve dolgu seçimini genelleştirmeyin
Kaynak yöntemi, kalite ve parça koşullarıyla birlikte seçilir. Bir östenitik kalite için kullanılan uygulamanın ferritik, martensitik, dupleks veya PH malzemede değişmeden uygun olduğu varsayılmamalıdır. Üretici verileri ve ilgili prosedürler incelenir. Gerekli yeterlilik ve muayene şartları proje kapsamında belirlenir.
Bu nedenle genel bir blog yazısından bütün parçalar için tek akım, sıcaklık veya hız değeri çıkarmak doğru olmaz. Kesit, ekipman ve işlem koşulları önemlidir. Üretim ekibi doğrulanmış talimatla çalışır. Satın alma talebinde kaynaklı kullanımın belirtilmesi, uygun malzeme ve belge kapsamının değerlendirilmesine yardımcı olur.
Ölçü ve görünüm değişimini planlayın
Kaynak ısısı ve işlem sırası parça geometrisini etkileyebilir. Çerçeve veya ince sac imalatında bağlama ve kontrol düzeni önemlidir. Ham malzeme ölçüsü, bitmiş ürünün tüm toleranslarını otomatik olarak sağlamaz. Gerekli işleme payları ve son kontrol noktaları üretim planına eklenir.
Görünür yüzeylerde birleşim çevresinin mevcut satineli veya polisajlı görünümle nasıl uyumlandırılacağı düşünülür. Son yüzey işlemi ayrı bir kapsam olabilir. Kabul numunesi veya görsel ölçütler yararlı olabilir. Böylece ürün teslim edildikten sonra son görünüm beklentisinin yeniden tarif edilmesi önlenir.
Kaynak sonrası yüzeyi kontrol edin
Kaynak çevresindeki yüzey, ana malzemenin başlangıç durumuyla aynı kabul edilmemelidir. İmalat sonrası uygun kontrol ve gerekirse işlem planlanır. Karbon çeliği parçacıklarının taşınması önlenir. Kullanılan araçlar malzemeye uygun ve temiz tutulur. Uygunsuz müdahale, yüzeyi daha da değiştirebilir.
Kimyasal yüzey işlemleri uzmanlık ve uygun ekipman gerektirir. Rastgele ürün veya karışım kullanılmaz. Temizleme yöntemi belirli kalite, yüzey ve kullanım ortamına göre seçilir. Kaynaklı parçanın gerçek servis koşulları, son yüzey değerlendirmesinde de dikkate alınmalıdır.
Kabul koşullarını üretimden önce yazın
Boyut, yüzey ve gerekli muayeneler teknik şartnamede yer alır. Belge ve parti izlenebilirliği korunur. Kaynaklı bir ürünün kabulünde hangi kontrollerin yapılacağı başlangıçta belirlenirse imalat ve satın alma iletişimi daha açık olur. Gerekli uzman değerlendirmesi süreç içinde planlanır.
Malzeme ve prosedür değişikliğinin son ürünü etkileyebileceği unutulmamalıdır. Muadil veya farklı teslim durumu önerildiğinde teknik gereksinimler tekrar incelenir. Başarılı bir kaynak planı, tek bir yöntem adı seçmekten daha kapsamlıdır; kalite, geometri, üretim ve son kontrolün birlikte yönetilmesini gerektirir.
Kaynaklı sipariş için kapsam örneği
Kaynaklı bir parçada ham malzeme kalitesi, birleşim çizimi, kullanılacak prosedür ve son kontrol koşulu birlikte ele alınır. Yüzeyin görünür veya özel proses amaçlı olması belirtilir. Gerekli ölçü ve muayene şartları üretim öncesinde yazılır. Son yüzey işleminin kimin sorumluluğunda olduğu açıklanır.
Malzeme teslim hali veya kalite değişiyorsa prosedürün uygunluğu yeniden değerlendirilir. Ürün belgesi ve parti takibi korunur. Böylece satın alma kararıyla kaynak uygulaması arasında eksik kalan bilgi daha erken fark edilir. Genel yöntem adı yerine doğrulanmış uygulama kapsamıyla çalışmak, bitmiş parçanın gereksinimlerini daha açık yönetir.
Sık sorulan sorular
304L seçmek kaynak sonrası temizliği gereksiz kılar mı?
Hayır. Düşük karbon seçimi ile yüzey durumu farklı konulardır. Uygun kaynak yöntemi, son kontrol ve gerekli yüzey işlemleri ayrıca değerlendirilir.
Tüm paslanmaz aileler aynı prosedürle kaynaklanır mı?
Hayır. Belirli kalite ve kesit için uygun prosedür seçilir. Üretici önerileri, uygulama gereksinimleri ve gerekli yeterlilik koşulları incelenmelidir.
Konuyla ilgili ürün ve teknik sayfalar
Ürün grubunu ve çalışma ortamını birlikte değerlendirmek için paslanmaz çelik ürünlerini inceleyebilir, teknik bilgi rehberinden kalite ve standart karşılaştırmalarına ulaşabilirsiniz. Ölçü, kalite, miktar ve teslimat beklentinizi teklif formuyla paylaşabilir veya Toprak Paslanmaz ile iletişim kurabilirsiniz.
Okumaya devam edin
Bu rehberin ardından Gıda Sektöründe Paslanmaz Çelik: Seçim ve Temizlik, Dupleks Paslanmaz Çelik Ne Zaman Değerlendirilir? yazılarını inceleyebilirsiniz.
İlgili ürün veya kalite için ayrıntılı ürün ve teknik bilgi sayfasını ziyaret edebilirsiniz.